
镍基合金紧固件制造工艺流程,揭秘高品质产品的核心工序
在化工、煤化工、脱硫、海洋工程等极端工况项目中,不少工程师会遇到一个困惑:明明采购的是 C276、Inconel625 这类镍基合金牌号,实际使用却过早出现腐蚀、开裂问题。排除工况选型因素,制造工艺缺陷是高频诱因。
镍基合金属于高合金特种材料,塑性、热处理窗口和普通碳钢、不锈钢完全不同,不能直接套用普通紧固件的生产逻辑。原材料、锻造成型、热处理、螺纹加工、无损检测,任意一道工序把控不到位,都会直接废掉整套紧固件的耐蚀性能与力学性能。
下面我们完整拆解镍基合金紧固件从原料到成品出厂的完整生产链路: 原材料筛选→棒材下料→冷锻 / 热锻成型→螺纹加工→热处理→表面处理→检测→包装出厂

一、原材料筛选:从源头守住质量底线
原材料是产品性能的根基。镍基合金原材料成本占比极高。 生产前会对原材料执行双重核验:核对原厂材质质保书,同时取样光谱复检,确认镍、铬、钼、铌、铜等关键合金元素成分符合 ASTM、国标对应牌号要求,杜绝回炉料、降级料混进生产。
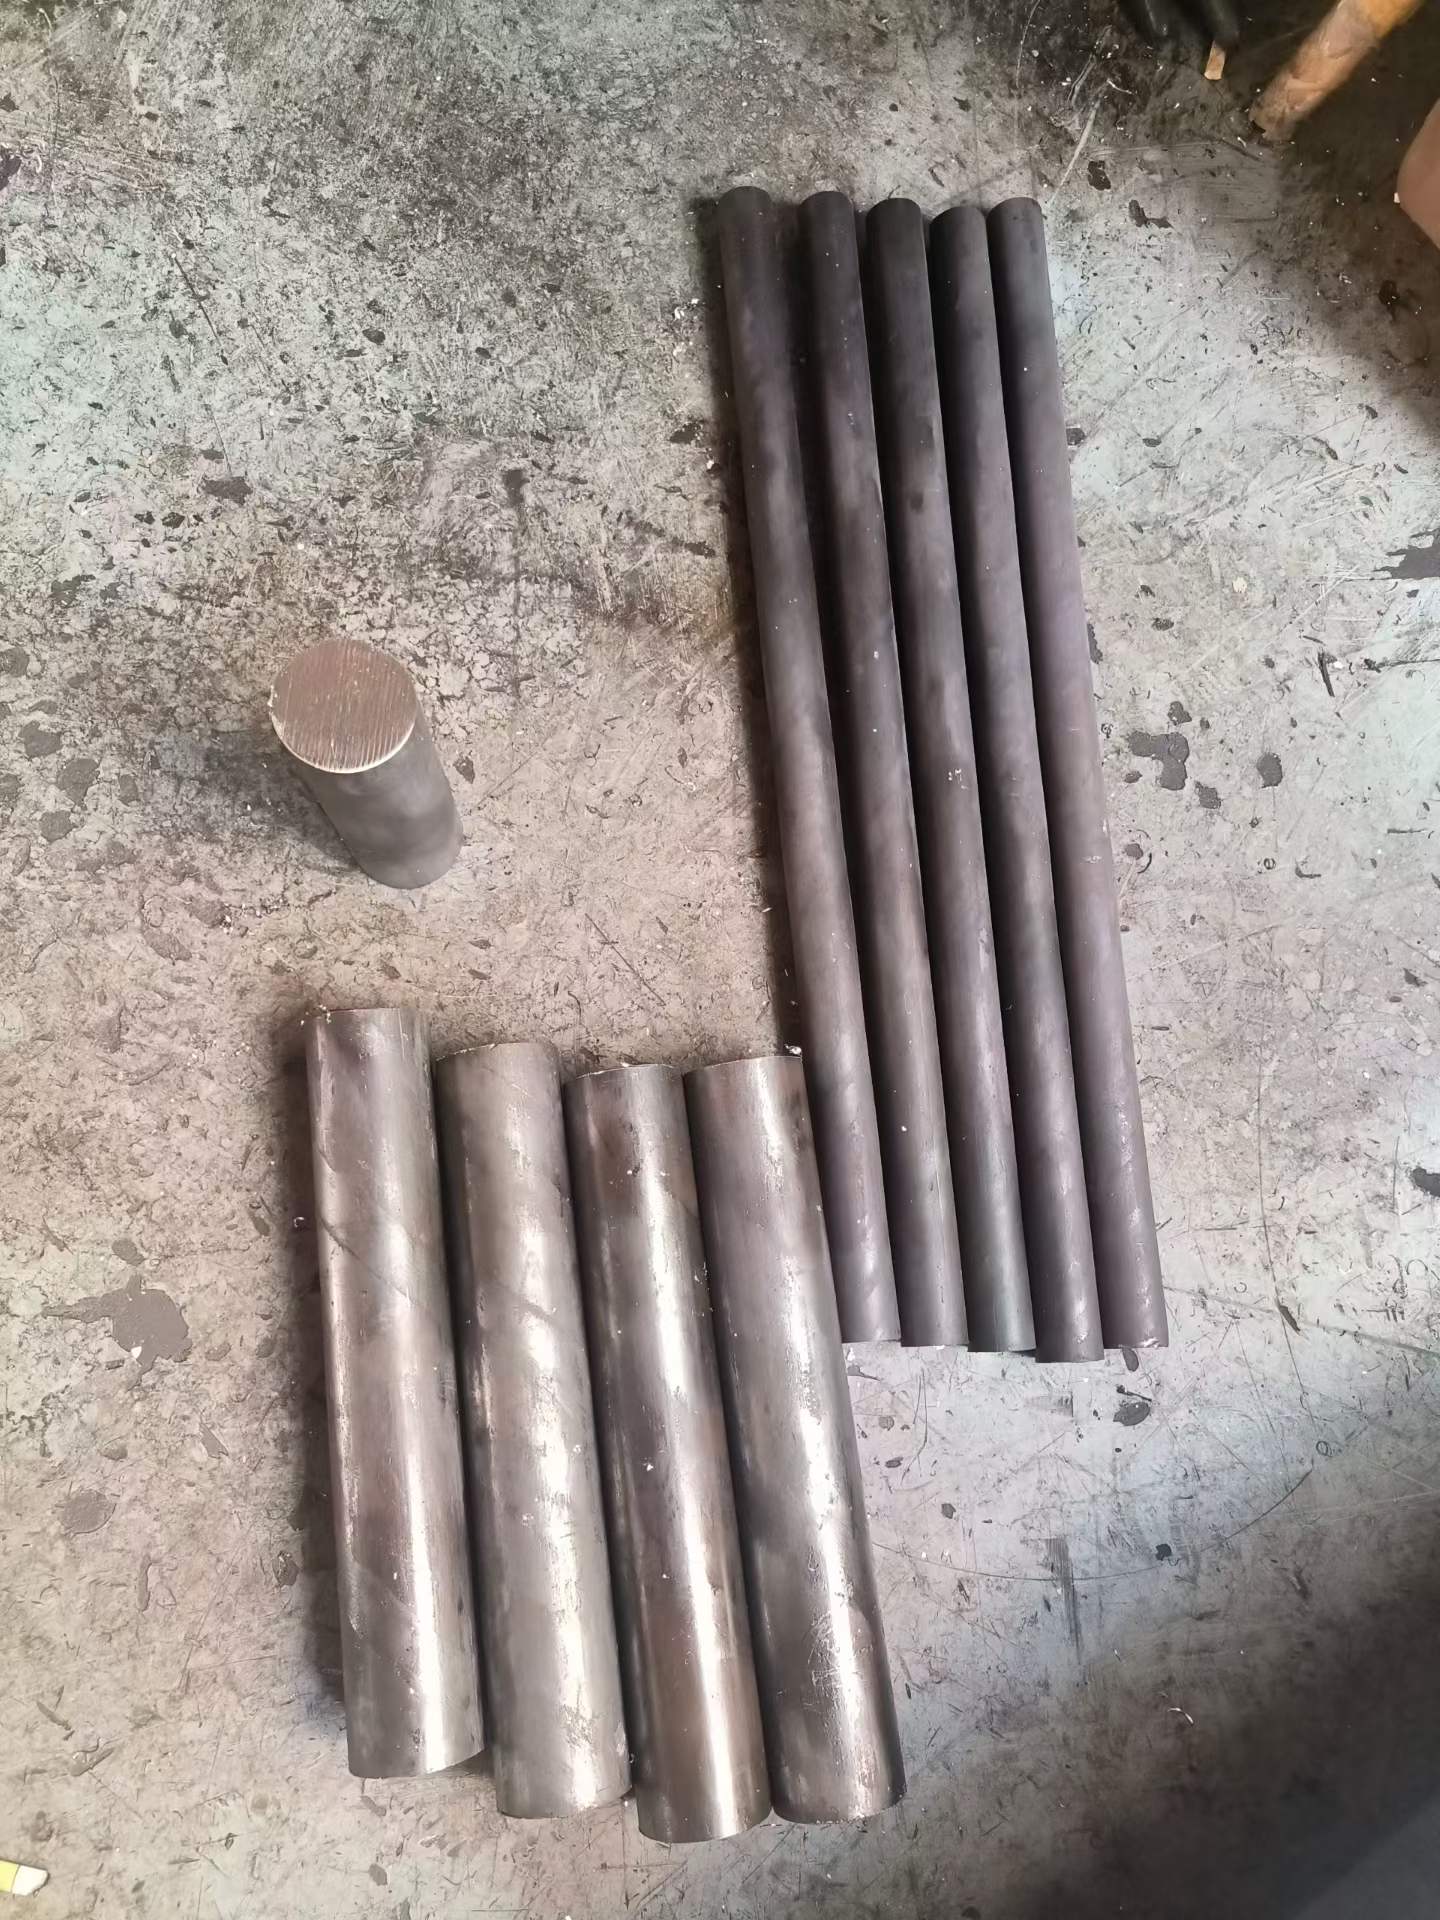
二、棒材下料
按照紧固件规格,对合格原材料进行定长切割下料。 镍基合金材料粘性大,切割需要专用刀具,控制切口平整度,避免出现毛刺、裂纹、缺口。下料切口的微裂纹如果不清除,会在后续锻造、服役过程不断扩展,成为后期断裂隐患。
三、冷锻 / 热锻成型:螺栓螺柱头部成型关键工序
紧固件头部成型分为冷锻、热锻两种工艺,根据合金牌号、产品规格区分选用:
1.冷锻:多用于小规格批量紧固件,常温下镦锻成型,生产效率高,产品表面光洁度好。但镍基合金变形抗力大,像 Hastelloy、Inconel 系列合金塑性有限,冷锻需要控制变形速率,防止头部开裂,且部分牌号不能进行冷镦。
2.热锻:大规格螺栓、螺柱,以及部分难变形镍基合金牌号,采用热锻。将坯料加热至合适温度区间完成头部镦制,必须严格管控加热温度与保温时间,过热、过烧会直接破坏合金金相组织,永久降低耐蚀性能。
成型之后需要对头部外观做初检,剔除头部裂纹、褶皱、缺料等外观缺陷半成品。
四、螺纹加工:精度决定装配与防咬死能力
螺纹是紧固件受力、装配的核心部位。镍基合金材料韧性高、加工粘刀,螺纹加工难度远大于特种不锈钢。 行业主流采用数控滚丝或者车削加工螺纹,严格遵循 ASME、GB/T 螺纹公差等级要求。
螺纹牙型不完整、毛刺、公差超差,会造成装配困难、螺纹咬合应力集中;粗糙的螺纹表面,还会大幅提升镍基合金螺纹咬死风险,现场安装时极易出现螺栓螺母锁死拆卸不开的现象。
五、热处理:镍基合金品质的灵魂工序
热处理是镍基合金紧固件最为核心的一道工序,也是劣质产品最常省略或者简化的环节。 不同镍基合金牌号,热处理工艺路线截然不同,主要分为两大类:
固溶处理:适用于哈氏合金 C276、C22、Incoloy800 系列等固溶强化型合金。 通过高温保温之后快速水冷淬火,让合金内部合金元素充分溶入基体,获得均匀单相金相组织。
热处理完成后,半成品需要开展无损检测,排查内部与表面看不见的隐患:
UT 超声波检测:大规格螺柱、螺栓,检测材料内部裂纹、缩孔等内部缺陷; 同步配套硬度检测,核对成品硬度区间,确认热处理效果达标。
全流程完成后,做成品全检:螺纹尺寸、外形尺寸、外观复检,做好防护包装,防止运输磕碰损伤螺纹。

